
Uno stampo raramente smette di funzionare da un ciclo all’altro senza aver dato prima qualche segnale. Una bava che aumenta, una superficie che perde definizione, una quota che comincia a spostarsi o un’estrazione meno regolare possono anticipare un problema più serio. Quando questi segnali vengono letti soltanto dopo aver prodotto una quantità significativa di scarti, la manutenzione programmata lascia inevitabilmente spazio al fermo produzione.
Per un responsabile Operations, conoscere la vita utile dello stampo significa quindi capire come l’attrezzatura sta invecchiando, quali componenti richiedono maggiore attenzione e quando conviene intervenire per evitare che il deterioramento abbia conseguenze sulla qualità del pezzo o sulla continuità delle consegne.
Perché uno stampo per zama dura più di uno stampo per alluminio
Uno dei vantaggi della pressofusione zama riguarda proprio la durata delle attrezzature. La Zama 15 utilizzata da AZ Pressofusioni ha un intervallo di fusione di circa 380-386 °C e viene lavorata a temperature sensibilmente inferiori rispetto a quelle richieste dall’alluminio.
Per lo stampo significa affrontare cicli termici meno severi, con sollecitazioni più contenute durante le continue fasi di riscaldamento e raffreddamento.
I valori tecnici utilizzati da AZ indicano per uno stampo destinato alla zama una vita media compresa indicativamente tra 750.000 e 1 milioni di colpi, mentre per l’alluminio il riferimento medio si colloca intorno ai 250.000. Sono valori utili per comprendere la differenza tra i due processi, anche se la durata effettiva dipende sempre dal progetto dello stampo, dalla qualità dell’acciaio, dal sistema di raffreddamento, dalla lubrificazione e dai parametri adottati in macchina.
Come invecchia davvero uno stampo
L’usura non procede in maniera uniforme. Alcune zone della figura sono sottoposte a sollecitazioni maggiori, soprattutto dove il metallo entra con velocità elevate o dove si concentrano variazioni termiche importanti.
Con il passare dei cicli possono comparire fenomeni di erosione, incollaggi, deterioramento delle superfici e cricche termiche. Anche un movimento che comincia a lavorare con maggiore attrito o un estrattore che perde progressivamente efficienza può modificare il comportamento dell’attrezzatura.
La parte interessante, dal punto di vista della manutenzione, è che molte di queste variazioni diventano visibili sul componente prima di provocare un arresto della produzione. Perdita di definizione, peggioramento superficiale, bave o deviazioni dimensionali raccontano spesso che una determinata zona dello stampo sta cambiando.
Manutenzione ordinaria, straordinaria e revisione: tempi diversi per problemi diversi
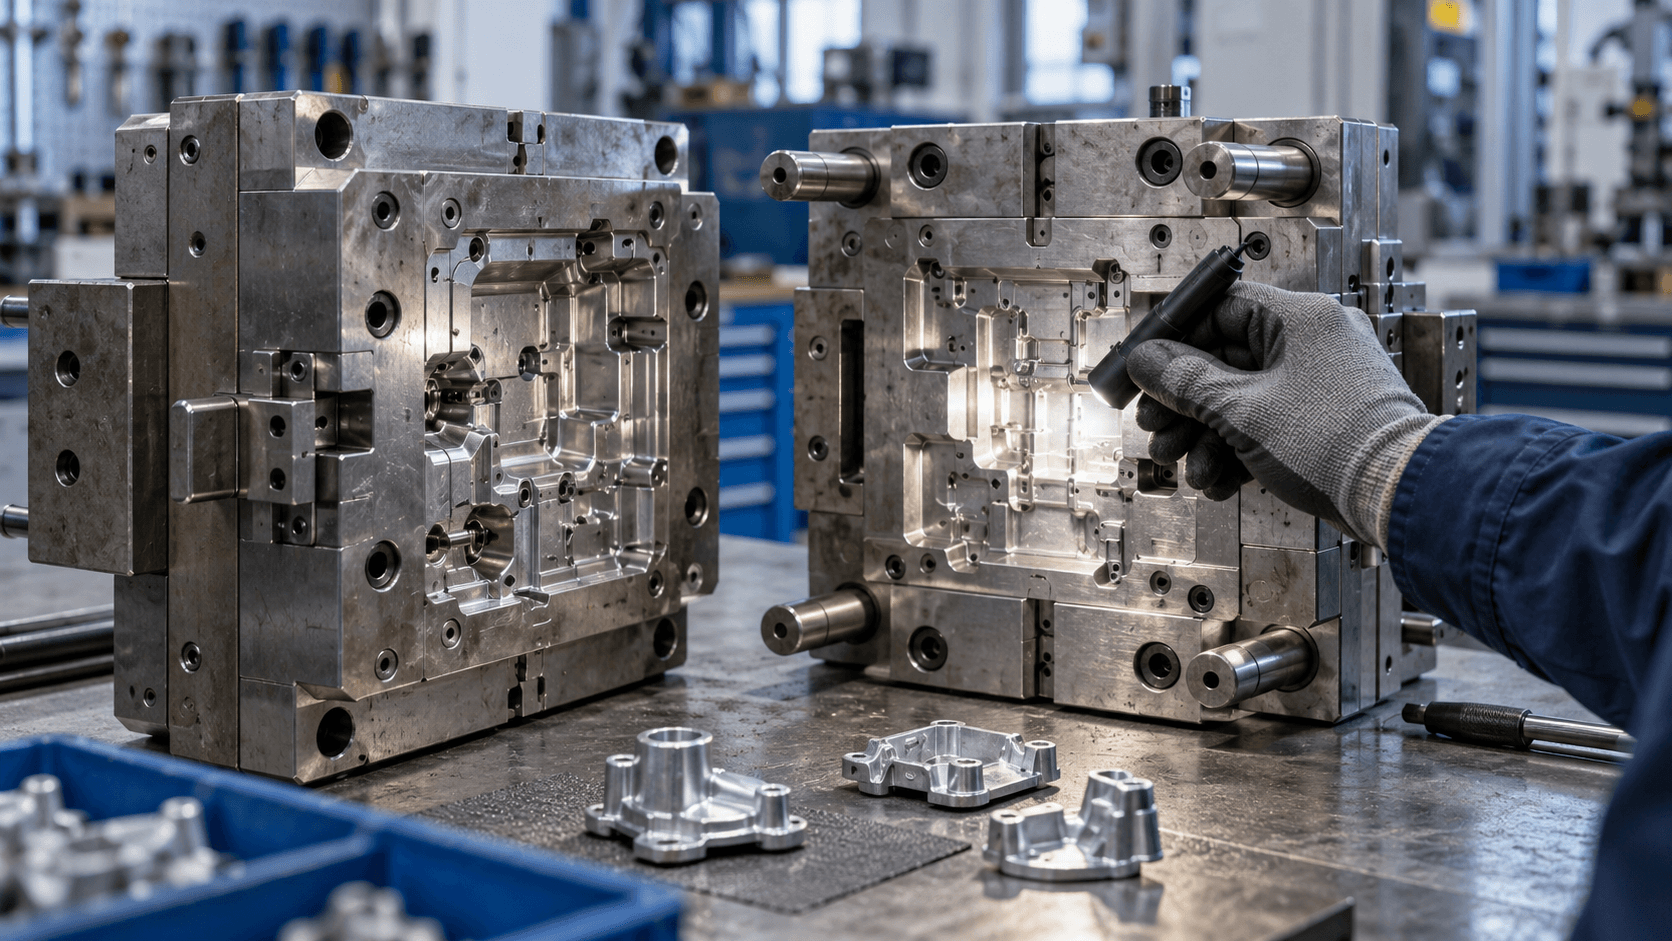
La manutenzione ordinaria dello stampo accompagna l’attrezzatura durante tutta la produzione e comprende pulizia, controlli delle parti mobili, verifica degli estrattori e osservazione degli elementi più esposti a usura.
Gli interventi straordinari rispondono invece a problemi specifici: un inserto danneggiato, un movimento da ripristinare, una zona della figura che richiede una correzione o un componente da sostituire.
La revisione coinvolge l’attrezzatura in maniera più ampia e serve a valutarne le condizioni complessive prima di affrontare un nuovo periodo produttivo.
La domanda “ogni quanti pezzi devo revisionare lo stampo?” ha quindi senso solo se accompagnata dallo storico reale dell’attrezzatura. Numero di colpi, tipo di componente, delicatezza delle parti mobili, materiali impiegati, parametri di processo e interventi già effettuati permettono di costruire un piano di manutenzione dello stampo molto più affidabile di una scadenza standard uguale per tutti.
Il pezzo può anticipare il fermo dello stampo
Chi segue quotidianamente una produzione dispone di una fonte di informazioni preziosa: il componente stesso.
Una bava che prima non compariva, una quota che tende lentamente verso il limite di tolleranza oppure una finitura superficiale che peggiora lotto dopo lotto meritano di essere osservate come variazioni del processo, non soltanto come difetti da separare durante il controllo qualità.
Registrare questi segnali e confrontarli nel tempo permette di individuare derive progressive e di programmare un controllo dell’attrezzatura prima che il problema diventi incompatibile con la produzione.
In questo senso, controllo qualità e manutenzione degli stampi per pressofusione dovrebbero dialogare continuamente.
Il piano di manutenzione va definito già in fase di offerta
La gestione futura dello stampo merita attenzione già quando si valuta il fornitore. Oltre alla vita utile prevista, è utile capire chi eseguirà gli interventi, come verrà tenuta traccia delle manutenzioni, quali elementi critici potranno essere sostituiti e come sarà organizzata un’eventuale revisione dello stampo durante una produzione pluriennale.
Per chi deve garantire continuità alla linea, queste informazioni hanno un peso concreto. Un intervento programmato può essere inserito nel calendario produttivo, coordinato con le scorte e gestito nei periodi di minore carico. Un guasto imprevisto lascia invece molti meno margini.
Dove si trova lo stampo incide anche sui tempi di fermo
La posizione fisica dell’attrezzatura viene considerata raramente quando si analizza il costo di una fornitura, eppure diventa rilevante appena serve un intervento urgente.
Se lo stampo deve essere inviato a un attrezzista esterno o trasferito tra stabilimenti distanti, ai tempi della lavorazione si aggiungono trasporto, movimentazione, coordinamento e diagnosi tra soggetti diversi. Quanto più lunga è questa catena, tanto più difficile diventa prevedere il momento effettivo della ripartenza.
In AZ Pressofusioni progettazione, costruzione, manutenzione ordinaria e straordinaria degli stampi vengono gestite attraverso l’attrezzeria interna. Chi interviene sull’attrezzatura può quindi confrontarsi direttamente con chi ha osservato il comportamento dello stampo durante la produzione e con chi controlla il componente.
Quando si parla di vita utile di uno stampo per pressofusione, il numero complessivo di colpi racconta solo una parte della storia. Per un responsabile di produzione conta soprattutto la capacità di mantenere l’attrezzatura efficiente nel tempo, leggere in anticipo i segnali di deterioramento e programmare gli interventi senza trasformare una revisione prevedibile in un fermo linea.