
Nel panorama della componentistica industriale di precisione, la qualità non è mai il frutto del caso, ma il risultato di un controllo rigoroso e scientifico su ogni singola variabile del processo produttivo. Chi lavora con le leghe di zinco sa bene che, nonostante la straordinaria versatilità di questo materiale, l’insorgenza di difetti nella pressofusione può compromettere non solo l’estetica superficiale, ma anche la funzionalità strutturale e la tenuta dei trattamenti galvanici successivi.
In AZ Pressofusioni, la nostra missione dal 1971 è trasformare l’esperienza tecnica in una garanzia di eccellenza. Per assicurare una qualità zama costante, è fondamentale andare oltre l’analisi visiva superficiale, scendendo nel dettaglio microscopico delle patologie dei getti. Solo comprendendo l’origine chimico-fisica di imperfezioni come noduli, crateri o blisters, è possibile implementare protocolli preventivi capaci di azzerare le non conformità e proteggere l’investimento dei nostri clienti.
Analisi dei principali difetti: prevenire per garantire la qualità zama
La prevenzione efficace inizia in fonderia, ma i suoi effetti si misurano spesso solo a valle, dopo i trattamenti galvanici di finitura. Il documento tecnico analizzato evidenzia come molti difetti siano in realtà “ereditati” da fasi precedenti o da una conduzione non ottimale dei bagni elettrolitici. Uno dei problemi più insidiosi è la puntinatura, conosciuta anche come pits, che può manifestarsi in diverse forme geometriche. Ad esempio, i pits di forma sferica in leggero rilievo sono spesso il risultato di porosità scoperte durante la fase di lucidatura. Queste micro-cavità possono trattenere aria o impurità che reagiscono durante il processo galvanico, portando a inestetismi o al distacco localizzato del rivestimento.
Diverso è il caso della puntinatura che si presenta sotto forma di crateri emisferici o conici. In questi casi, il difetto è riconducibile direttamente alla conduzione del processo di deposizione dello strato più superficiale. Fenomeni come la presenza di bolle d’aria o lo sviluppo di idrogeno, che rimane aderente alla superficie del getto, impediscono la corretta deposizione del metallo, creando piccoli crateri che possono attraversare lo strato di cromo e nichel.
Ancora più critico è il fenomeno dei blisters (rigonfiamenti). Questi rigonfiamenti emisferici, visibili già sulla superficie del getto grezzo, sono causati unicamente da inclusioni di gas o aria intrappolate nella lega durante la fase di colata. Durante il trattamento galvanico, l’aumento della temperatura o le reazioni chimiche possono accentuare il rigonfiamento, portando a infragilimento o distacchi del rivestimento. Infine, la comparsa di noduli, sporgenze che conferiscono un aspetto granuloso, indica la presenza di particelle solide in sospensione nei bagni o depositate sulla superficie del pezzo prima della lavorazione.
10 best practices per eliminare i difetti nella pressofusione
Per elevare lo standard qualitativo e ridurre drasticamente gli scarti produttivi, abbiamo sintetizzato l’esperienza della nostra fonderia in dieci pilastri operativi fondamentali.
- Ottimizzazione ingegneristica dello stampo: per prevenire la formazione di porosità e l’inclusione di gas (causa dei blisters), è essenziale una revisione accurata dei parametri di colata e, nei casi più complessi, la riprogettazione dello stampo agendo su canali di colata, pozzetti e sfiatatoi.
- Preparazione e sgrassaggio delle superfici: una pulizia profonda con sgrassanti appositi è l’unico modo per rimuovere ogni traccia di unto o sporco, eliminando le cause determinanti della mancata adesione dello strato galvanico.
- Filtraggio rigoroso dei bagni elettrolitici: per prevenire la formazione di noduli e addensamenti di particelle irregolari (criccature), è fondamentale controllare costantemente l’efficienza del sistema di filtraggio delle soluzioni galvaniche.
- Gestione del “sealing” galvanico: una soluzione economicamente vantaggiosa per gestire piccole porosità superficiali consiste nel depositare uno strato di rame di spessore maggiorato prima del nichel, agendo come barriera impermeabilizzante.
- Monitoraggio dell’idrogeno e delle bolle d’aria: migliorare le condizioni del processo galvanico per evitare che l’idrogeno o bolle d’aria rimangano aderenti al getto, prevenendo così la formazione di crateri superficiali.
- Protezione contro gli agenti esterni: è necessario implementare sistemi per impedire la caduta accidentale di pulviscolo e agenti estranei sulla superficie dei bagni, che potrebbero compromettere la purezza del deposito.
- Controllo termico e dei flussi: un monitoraggio costante delle temperature di colata evita che i gas inclusi si espandano localmente creando rigonfiamenti superficiali.
- Manutenzione preventiva delle attrezzature: la pulizia sistematica dei getti nelle fasi preliminari previene l’ancoraggio di particelle estranee che generano inestetismi.
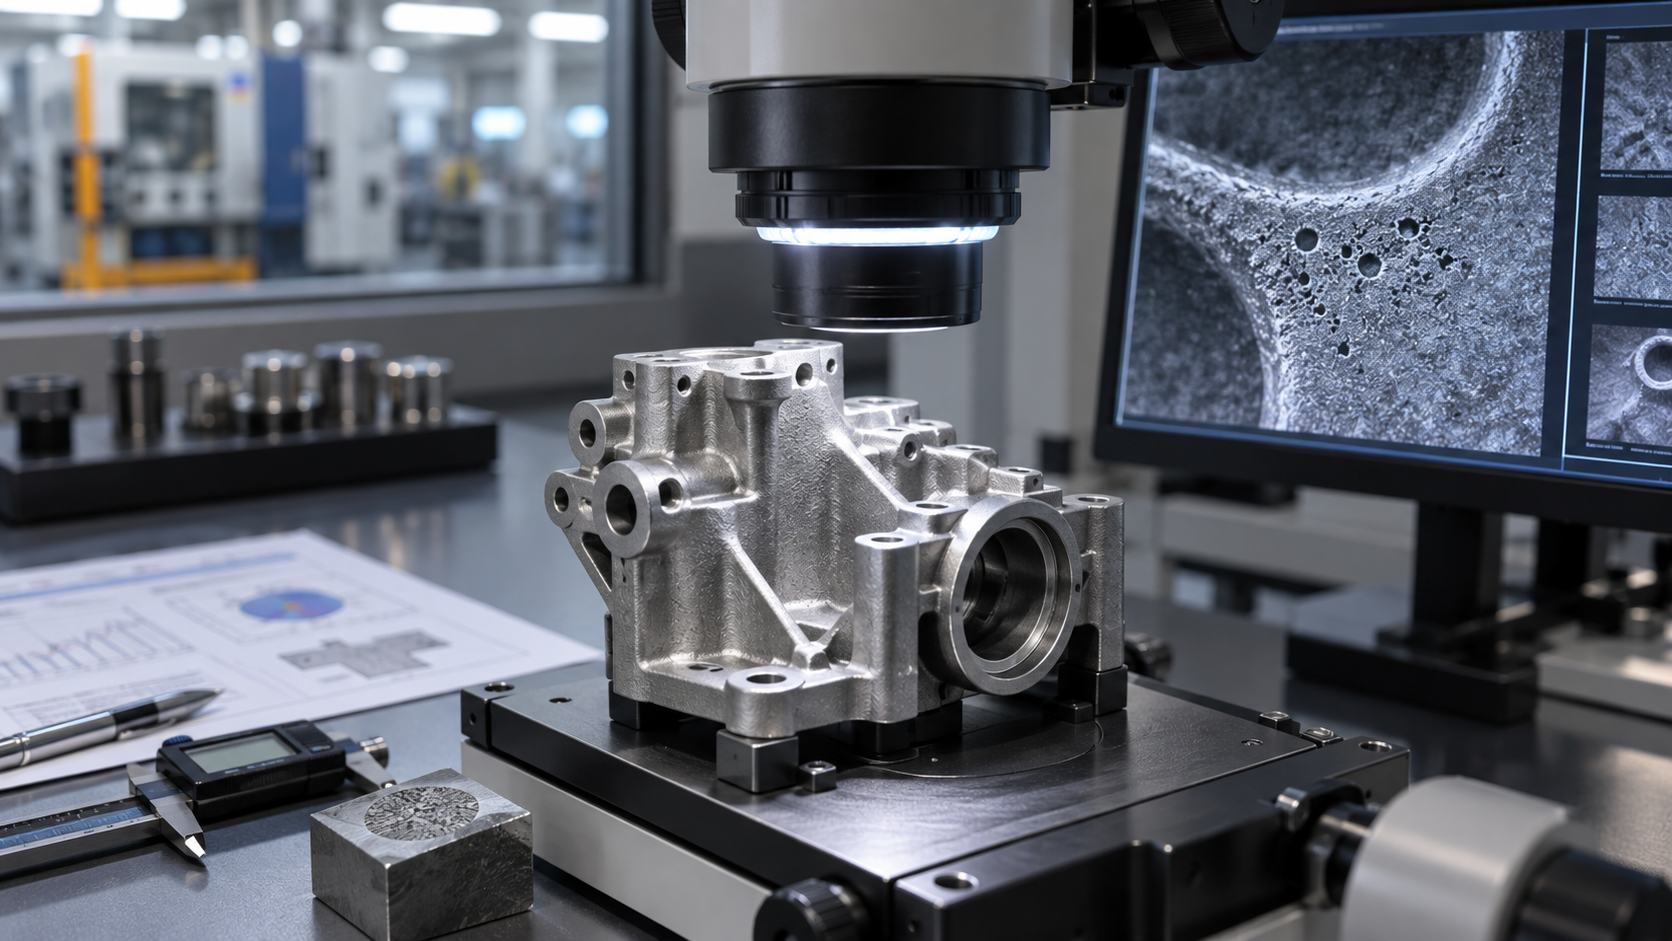
- Uso della micrografia per la diagnostica: implementare controlli periodici tramite microscopio ottico o scansione SEM permette di identificare tempestivamente difetti non sempre apprezzabili all’esame visuale, come le cricche di tensione.
- Tracciabilità dei parametri di processo: la stabilità della qualità zama dipende dalla capacità di replicare condizioni ottimali in ogni lotto, monitorando costantemente l’efficienza dei trattamenti specifici delle superfici.
In AZ Pressofusioni, l’applicazione costante di queste pratiche ci consente di trasformare le sfide tecniche in vantaggi competitivi. La comprensione profonda di come le particelle in sospensione o le porosità subsuperficiali possano degradare il prodotto finale è ciò che ci permette di garantire forniture affidabili e di altissimo livello.
Vuoi azzerare le non conformità sui tuoi componenti in zama e garantire finiture galvaniche d’eccellenza?
Contattaci oggi stesso per una consulenza tecnica: i nostri esperti analizzeranno i tuoi progetti e i parametri di stampaggio per garantirti un processo privo di difetti e ottimizzato per il massimo risultato estetico e funzionale.