
Quando un progetto deve passare dal disegno alla produzione, la domanda sui tempi arriva quasi sempre prima delle altre: quando avremo il primo pezzo? Per chi deve pianificare il lancio di un prodotto, organizzare un assemblaggio o semplicemente dare una data credibile alla direzione, è una richiesta più che legittima.
Nella pressofusione della zama, però, il calendario non si costruisce contando soltanto le settimane necessarie per realizzare uno stampo. Tra il file 3D e il primo campione approvato intervengono valutazioni tecniche, progettazione dell’attrezzatura, costruzione, prove, eventuali correzioni e il benestare del cliente.
La differenza tra una previsione attendibile e una promessa troppo ottimistica sta proprio nella capacità di considerare tutti questi passaggi.
Fase 1: analisi di fattibilità e revisione del disegno
Il primo lavoro della fonderia dovrebbe iniziare ancora prima dello stampo. Un componente progettato per essere lavorato meccanicamente, stampato a iniezione o realizzato con un altro processo può richiedere modifiche quando viene destinato alla pressofusione in zama.
Spessori, sformi, raggi, nervature, posizione della linea di divisione, punti di iniezione ed estrazione influenzano il modo in cui il metallo riempie lo stampo e il comportamento del pezzo dopo la solidificazione.
Qui il confronto tra progettista e fonderia può accorciare sensibilmente il percorso. Una modifica fatta sul modello 3D prima dell’attrezzaggio costa poco tempo. La stessa modifica scoperta quando lo stampo è già costruito può richiedere una lavorazione aggiuntiva, una modifica dell’attrezzatura e una nuova campionatura.
È uno dei motivi per cui il co-design ha un valore concreto nella fase iniziale: permette di portare nel progetto l’esperienza di chi dovrà trasformarlo in un componente industriale.
Fase 2: preventivo, proprietà dello stampo e condizioni
Una volta verificata la fattibilità, il progetto entra nella fase economica.
Qui il buyer tende naturalmente a concentrarsi sul costo del pezzo. Per costruire una previsione seria servono però anche le informazioni che stanno attorno a quel numero: costo dello stampo, quantità previste, eventuali lavorazioni successive, finitura, campionatura e condizioni di fornitura.
La proprietà dell’attrezzatura va definita nello stesso momento. Uno stampo può accompagnare un componente per molti anni e diventare parte integrante del patrimonio produttivo del cliente. Sapere chi ne detiene la proprietà, dove viene conservato e chi ne cura manutenzione e modifiche evita problemi quando il progetto cambia o la collaborazione con il fornitore si interrompe.
Anche il lotto minimo va affrontato prima dell’ordine. Una produzione iniziale molto contenuta può avere un costo unitario elevato perché deve assorbire preparazione della macchina, montaggio dello stampo, avviamento e controlli. Conoscere queste dinamiche rende più semplice valutare l’offerta senza confrontare soltanto il prezzo nominale per pezzo.
Fase 3: progettazione e costruzione dello stampo
Dopo l’approvazione del progetto e delle condizioni economiche comincia la fase che, nell’immaginario del cliente, coincide con la realizzazione dello stampo.
In realtà anche qui esiste un lavoro progettuale importante. Lo stampo deve essere costruito attorno alla geometria del componente e al comportamento della lega durante il processo. Cavità, alimentazione, raffreddamento ed espulsione devono lavorare insieme per ottenere un pezzo stabile e ripetibile.
La durata di questa fase varia molto. Un componente piccolo e relativamente semplice può richiedere un’attrezzatura completamente diversa da quella necessaria per un pezzo con geometrie articolate, più cavità, inserti o movimenti. Indicativamente la costruzione di uno stampo di bassa/media complessità può richiedere dalle 4 alle 6 settimane di lavorazione dalla consegna del disegno esecutivo definitivo.
Anche la capacità della fonderia di gestire direttamente l’attrezzeria può incidere sulla programmazione. Quando progettazione, costruzione e successive modifiche vengono coordinate all’interno dello stesso ciclo produttivo, il passaggio delle informazioni è più diretto e diventa più semplice intervenire quando emerge una criticità.
Fase 4: prima campionatura e messa a punto
Il primo pezzo che esce dallo stampo rappresenta un momento importante, ma non sempre coincide con il pezzo definitivamente approvabile.
La prima campionatura serve a verificare come il progetto si comporta nella realtà produttiva. Si controllano dimensioni, geometria, funzionalità, superficie e, quando previsto, il corretto accoppiamento con altri componenti.
Può emergere la necessità di intervenire sui parametri di processo oppure di apportare una modifica allo stampo. La situazione dipende dal componente e dalla qualità del lavoro svolto nelle fasi precedenti.
È proprio qui che diventa evidente il vantaggio di una progettazione condivisa. Un problema individuato durante la revisione iniziale può essere risolto sul modello. Un problema emerso durante la prima campionatura può richiedere invece un intervento sull’attrezzatura e una nuova prova.
Quando si parla di tempi di campionatura pressofusione, quindi, bisogna distinguere il tempo necessario per produrre il primo campione dal tempo necessario per ottenere il primo campione conforme e approvabile.
Fase 5: benestare e avvio della produzione
Una volta ottenuti i campioni, entra in gioco il cliente.
Il controllo può essere prevalentemente dimensionale oppure comprendere funzionalità, assemblaggio, aspetto estetico e finitura. Nel caso di componenti destinati a prodotti visibili, quest’ultimo aspetto può avere un peso rilevante.
Il calendario può fermarsi proprio qui, anche quando la parte produttiva è già pronta. Un campione deve essere misurato, valutato e approvato dalle persone che ne hanno responsabilità tecnica o commerciale. Se la risposta arriva dopo diversi giorni, il tempo complessivo del progetto si allunga di conseguenza.
La timeline va quindi condivisa da entrambe le parti. Una fonderia può indicare con precisione quando prevede di completare lo stampo e realizzare la campionatura; il cliente deve prevedere a sua volta il tempo necessario per verificare e approvare il risultato.
Prototipi in zama prima dello stampo: quali strade esistono e cosa dimostrano davvero
Il desiderio di vedere un pezzo fisico prima di investire nello stampo è comprensibile. Succede soprattutto quando la geometria è nuova, quando il componente ha una funzione estetica importante oppure quando deve essere verificato insieme ad altri elementi del prodotto.
Esistono tecnologie che consentono di ottenere prototipi senza costruire immediatamente lo stampo definitivo. Possono essere utili per controllare ingombri, forma, ergonomia, assemblaggio o resa visiva.
Occorre però attribuire al prototipo il giusto valore. Un pezzo realizzato con un processo alternativo può dimostrare che la geometria è corretta, ma non necessariamente anticipa con precisione il comportamento della stessa geometria durante la pressofusione industriale.
La differenza riguarda soprattutto la produzione in serie. Riempimento, solidificazione, tolleranze, superficie e caratteristiche del pezzo dipendono dal processo con cui il componente viene effettivamente prodotto.
Quando serve validare il progetto prima dell’investimento nell’attrezzatura, il prototipo può quindi essere uno strumento molto utile. Quando invece bisogna validare il comportamento industriale del componente, la campionatura ottenuta dallo stampo definitivo rimane il riferimento.
Lotti minimi: perché esistono e come si negoziano
Il lotto minimo è un altro elemento che spesso compare troppo tardi nella discussione.
Per una fonderia, produrre una piccola quantità significa sostenere costi di preparazione che incidono fortemente sul singolo pezzo. Montaggio dello stampo, avviamento, regolazione dei parametri, controlli e gestione della produzione devono essere assorbiti anche quando la quantità ordinata è ridotta.
Questo spiega perché un componente destinato a una serie molto piccola possa avere un costo unitario poco competitivo rispetto alla stessa parte prodotta in quantità maggiori.
La situazione cambia quando il progetto ha una fase di lancio e una successiva crescita dei volumi. In quel caso si può ragionare con il fornitore su una prima produzione più contenuta e su una pianificazione successiva, cercando un equilibrio tra esigenza di cassa, disponibilità del prodotto e costi industriali.
Il lotto minimo, quindi, va letto insieme al ciclo produttivo. Chiedere soltanto “quanti pezzi devo ordinare?” lascia fuori proprio la parte che permette di capire se quella quantità sia davvero necessaria.
La timeline completa con tempi indicativi per ogni fase
Una timeline realistica non può avere un numero fisso valido per ogni progetto. La complessità del componente, lo stampo, il numero di cavità, le eventuali lavorazioni e il tipo di finitura possono modificare sensibilmente il calendario.
Per un progetto ordinario, la sequenza può essere rappresentata in questo modo:
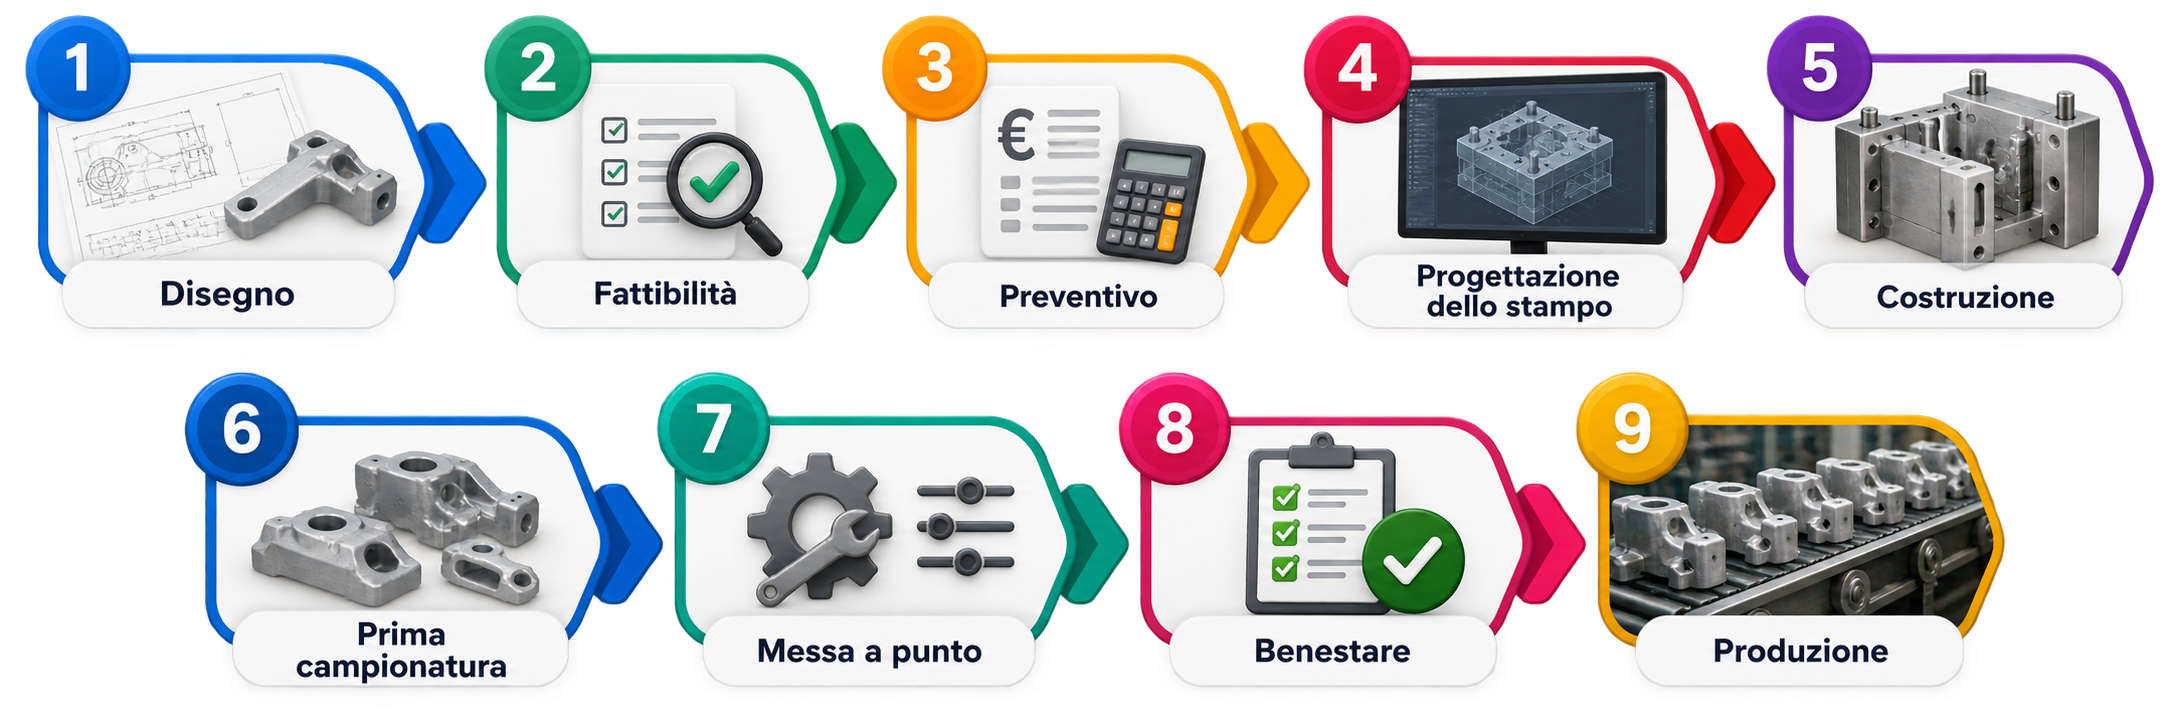
Come ordine di grandezza, l’analisi di fattibilità e la formulazione del preventivo possono normalmente essere gestite nell’arco di pochi giorni, quando la documentazione è completa. La progettazione e costruzione dello stampo rappresentano invece la parte più variabile del percorso e possono richiedere diverse settimane. La campionatura arriva dopo il completamento dell’attrezzatura; eventuali correzioni aggiungono ulteriore tempo. Il benestare dipende infine dalla rapidità con cui il cliente riesce a verificare il campione.
Questi intervalli non vanno sommati meccanicamente. Alcune attività possono essere preparate mentre altre sono ancora in corso, mentre determinate decisioni devono necessariamente attendere il risultato della fase precedente.
Dal file 3D alla serie: la variabile più importante è la qualità del coordinamento
Il tempo che separa il disegno dalla produzione non dipende soltanto dalla velocità della fonderia. Una parte significativa del risultato nasce dalla qualità del confronto nelle prime settimane.
Un progetto completo e già verificato permette di partire senza fermate inutili. Un confronto tecnico approfondito può evitare modifiche allo stampo. Un processo di campionatura ben organizzato riduce i tempi tra una prova e la successiva. Un benestare programmato evita che un componente già pronto rimanga in attesa di approvazione.
In pratica, il calendario si costruisce insieme.
Per chi deve pianificare un nuovo componente, il modo più efficace di lavorare è chiedere alla fonderia una timeline condivisa, indicando per ogni passaggio una durata prevista e la responsabilità delle attività. Da quel momento diventa molto più semplice capire dove esistono margini di accelerazione e dove invece serve una decisione del cliente.
È questa la differenza tra una data indicata su un preventivo e una data sulla quale costruire davvero un piano di produzione.