
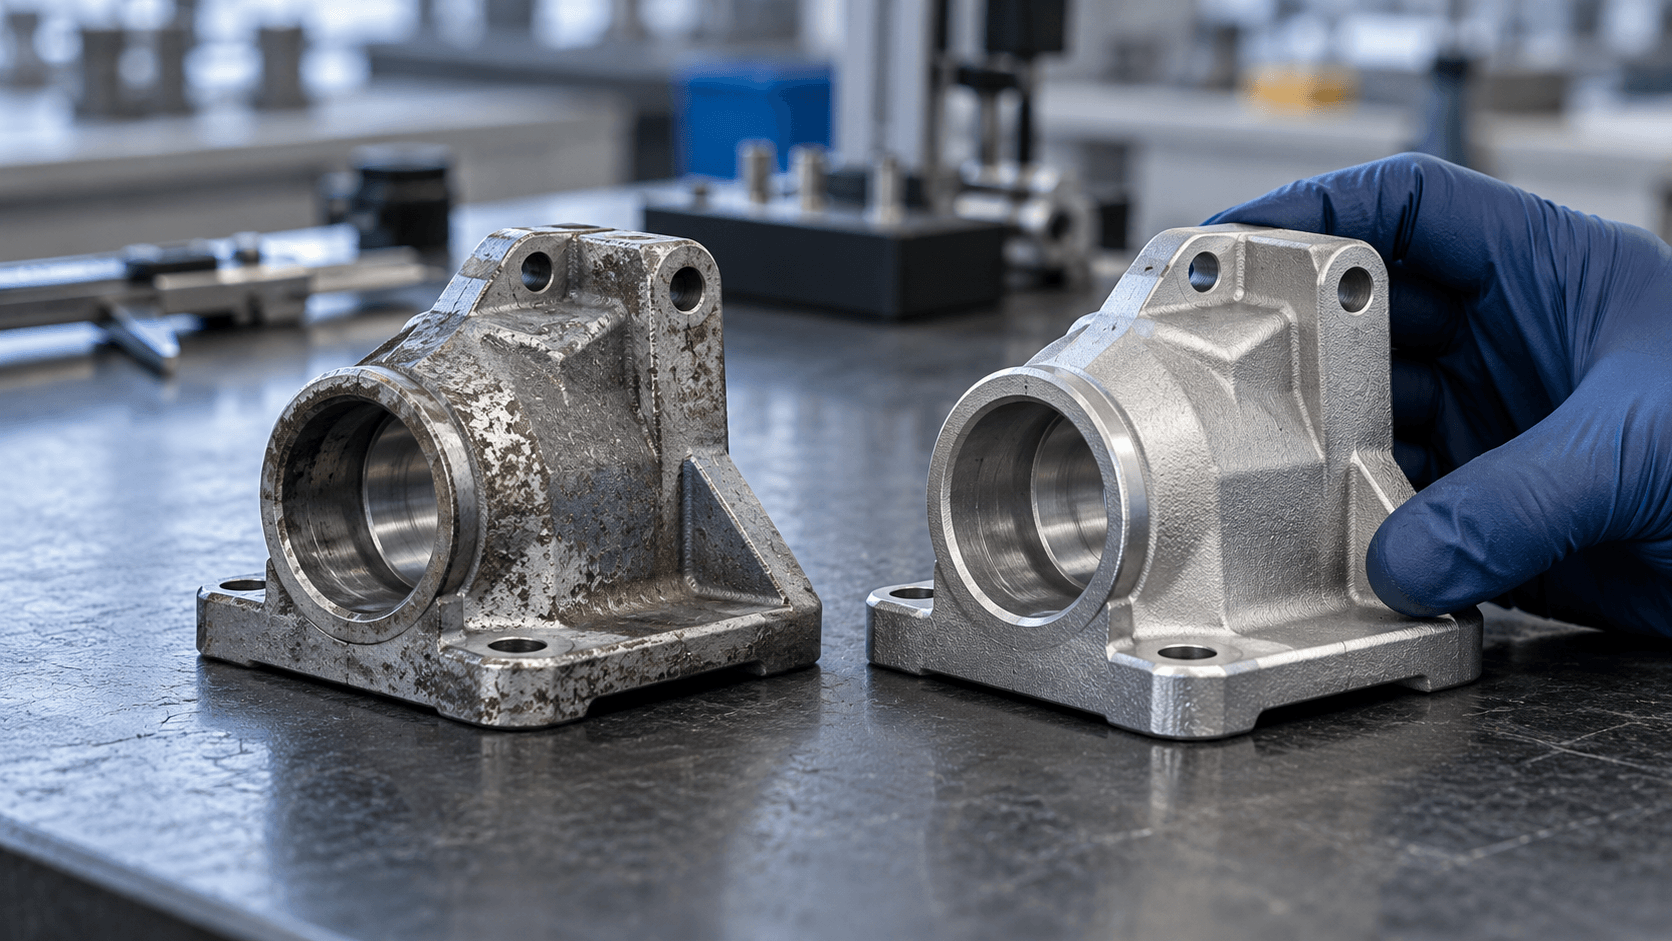
Un componente in zama può uscire dalla produzione con una superficie perfetta e presentare, dopo alcuni mesi, macchie, aloni o un evidente cambiamento di colore. Quando succede, la prima reazione è spesso attribuire il problema alla lega.
In realtà, il materiale è soltanto uno degli elementi da considerare.
La zama ha una buona resistenza alla corrosione in molti ambienti, ma la superficie può modificarsi quando entra in contatto con umidità, condensa, sali, detergenti o altri agenti aggressivi. Anche il trattamento superficiale e il modo in cui il componente viene utilizzato possono cambiare radicalmente il risultato nel tempo.
Per questo, davanti a un componente che dopo sei mesi appare annerito, la domanda corretta non è semplicemente “perché la zama si è ossidata?”. Bisogna capire che cosa è successo alla superficie, in quali condizioni e quale protezione era stata prevista.
È una distinzione importante soprattutto per chi deve garantire un prodotto finito nel tempo. Una finitura efficace alla consegna non basta se non è compatibile con l’ambiente e con l’uso reale del componente.
Ossidazione, corrosione e annerimento: tre fenomeni diversi
Nel linguaggio comune si tende a utilizzare queste parole come sinonimi. Dal punto di vista tecnico, invece, descrivono fenomeni diversi.
La corrosione è il deterioramento del materiale dovuto all’interazione con l’ambiente. La superficie dello zinco può reagire con umidità e altri agenti formando prodotti di corrosione. In condizioni atmosferiche, il processo è generalmente lento e porta alla formazione di uno strato di prodotti che tende a ridurre l’attacco successivo.
L’annerimento è invece un cambiamento visibile della superficie. Può essere legato al tipo di finitura, a prodotti di reazione superficiale, a contaminazioni o alle condizioni di esposizione. Non significa automaticamente che il componente stia subendo una corrosione grave.
C’è poi un fenomeno particolarmente comune quando la superficie viene esposta a condensa persistente: sui pressocolati di zinco può comparire un prodotto di corrosione biancastro, simile alla cosiddetta ruggine bianca dello zinco zincato. In molti casi non comporta una rapida perdita di materiale, ma può essere molto evidente dal punto di vista estetico.
Questa distinzione è fondamentale quando arriva una contestazione. Una macchia superficiale, un’alterazione della finitura e una corrosione del materiale non sono necessariamente lo stesso problema.
Il ruolo delle impurezze e perché la purezza della lega è un requisito, non un dettaglio
La composizione della lega ha un ruolo importante nel comportamento alla corrosione.
Le leghe per pressofusione di zinco sono formulate con percentuali controllate di alluminio, rame e magnesio. Al tempo stesso, elementi come piombo, cadmio e stagno devono essere mantenuti entro livelli molto bassi, perché la loro presenza oltre determinati limiti può rendere la lega vulnerabile alla corrosione intercristallina, soprattutto in condizioni calde e umide.
È uno dei motivi per cui la tracciabilità della materia prima e il controllo analitico della lega hanno un’importanza concreta.
Una zama conforme alle specifiche non deve essere considerata equivalente a una lega di composizione incerta soltanto perché entrambe vengono chiamate genericamente “zama”.
Per chi acquista un componente pressofuso, questo significa che la qualità deve essere controllata già all’origine: lega utilizzata, composizione, conformità alle specifiche e continuità del processo.
Nella nostra esperienza in AZ Pressofusioni, è proprio questo tipo di controllo che permette di evitare di trasformare un problema di processo o di materia prima in una contestazione sul prodotto finito.
Corrosione intergranulare: cos’è e perché oggi si vede molto raramente
La corrosione intergranulare è un fenomeno diverso dalla normale alterazione superficiale.
Può svilupparsi lungo i confini tra i grani della lega e, nei casi più gravi, compromettere le caratteristiche del componente. Nelle moderne leghe per pressofusione di zinco conformi alle specifiche, questo fenomeno è oggi molto raro proprio grazie al controllo delle impurità e alla composizione della lega.
Il controllo di elementi come piombo e stagno è quindi tutt’altro che una formalità. La International Zinc Association evidenzia che i getti conformi alla EN 12844 non sono soggetti alla corrosione intercristallina nelle normali condizioni previste dalla specifica.
Quando compare un’alterazione della superficie, quindi, non bisogna saltare immediatamente alla conclusione che si tratti di corrosione intergranulare.
Molto più spesso il problema riguarda l’ambiente, la finitura, la contaminazione superficiale o una protezione non adeguata alle condizioni di utilizzo.
Ambienti critici: umidità, salsedine, sudore, detergenti aggressivi
Il comportamento della zama cambia in funzione dell’ambiente in cui viene utilizzata.
L’umidità rappresenta uno dei fattori più importanti. Se sulla superficie si forma condensa e questa rimane a lungo, possono comparire prodotti di corrosione visibili. Il problema diventa ancora più significativo negli ambienti marini, dove la presenza di sali aumenta l’aggressività dell’esposizione.
Anche il contatto ripetuto con il sudore delle mani può diventare rilevante per componenti come maniglie, accessori e prodotti che vengono manipolati frequentemente. In questi casi non bisogna considerare soltanto la lega: la finitura superficiale diventa parte essenziale della protezione.
Lo stesso vale per detergenti e prodotti chimici. La maggior parte dei detergenti presenta condizioni relativamente moderate per lo zinco, ma soluzioni concentrate o molto calde possono accelerare l’attacco della superficie.
Per questo un componente destinato a un ambiente interno asciutto non dovrebbe essere progettato con gli stessi criteri di uno destinato a un bagno, a una zona costiera o a un prodotto sottoposto a pulizie frequenti.
La domanda da porsi prima di scegliere il trattamento è semplice: dove verrà utilizzato il componente e con cosa entrerà in contatto?
Passivazione e rivestimenti: cosa protegge davvero e per quanto
La passivazione è uno dei trattamenti utilizzati per aumentare la resistenza alla corrosione dei pressocolati di zinco.
Si tratta di un trattamento chimico della superficie che genera uno strato molto sottile, normalmente nell’ordine di pochi micron, con un impatto ridotto sulla precisione dimensionale del componente. La protezione ottenibile varia in funzione del prodotto chimico utilizzato e delle condizioni di processo.
Questo punto merita attenzione: la passivazione non è una garanzia generica di durata.
Esistono cicli diversi e prestazioni diverse. La stessa International Zinc Association indica, per alcuni sistemi di passivazione, resistenze alla nebbia salina che possono arrivare a circa 400 ore, mentre 240 ore sono indicate come facilmente raggiungibili in determinate condizioni. Le prestazioni cambiano però in funzione della formulazione e del colore della finitura.
Quando servono livelli di protezione più elevati, possono essere necessari sistemi multistrato o rivestimenti differenti. Nel caso delle finiture galvaniche decorative, per esempio, la protezione dalla corrosione dipende anche dagli spessori e dalla corretta applicazione degli strati sottostanti.
La scelta deve quindi partire dall’ambiente di utilizzo e dal tempo di vita richiesto, non soltanto dall’aspetto che il componente deve avere il giorno della consegna.
Prova in nebbia salina: come si legge un rapporto di prova
La prova in nebbia salina viene utilizzata per sottoporre un componente o un sistema di rivestimento a un ambiente accelerato e controllato, così da valutarne il comportamento in condizioni corrosive.
È uno strumento utile per il controllo qualità e per confrontare trattamenti differenti, ma bisogna leggere correttamente il risultato.
Un numero di ore in nebbia salina non equivale automaticamente a un determinato numero di anni di vita reale. La stessa International Zinc Association sottolinea che i test in nebbia salina non sono necessariamente predittivi dell’esposizione reale e possono risultare particolarmente severi per zinco e leghe di zinco.
Per questo, davanti a un rapporto di prova, bisogna verificare almeno:
- quale norma è stata utilizzata;
- quale trattamento è stato testato;
- per quante ore è stata eseguita la prova;
- quali criteri sono stati adottati per valutare il cedimento o la comparsa di corrosione;
- su quale geometria e quale materiale è stato effettuato il test.
La UNI EN ISO 9227 è il riferimento per le prove di corrosione in atmosfera artificiale mediante nebbia salina. Il valore del test aumenta quando il metodo utilizzato e il criterio di valutazione sono chiaramente definiti e coerenti con l’applicazione reale.
Per una fonderia e per il cliente, questo significa evitare una lettura semplicistica del tipo “500 ore significa X anni”. Il dato deve essere interpretato all’interno del sistema completo.
Come pulire e manutenere un componente in zama senza rovinarlo
Quando compare un’alterazione superficiale, la prima tentazione è spesso utilizzare un prodotto aggressivo per cercare di riportare la superficie al suo aspetto originale.
È proprio qui che si possono creare danni ulteriori.
Un componente in zama con finitura galvanica, verniciatura o altro rivestimento non dovrebbe essere trattato come una superficie metallica nuda. Un detergente troppo aggressivo, una spugna abrasiva o un prodotto non compatibile con la finitura possono rimuovere o danneggiare lo strato protettivo.
Per la manutenzione ordinaria è quindi preferibile partire da una pulizia delicata, utilizzando prodotti compatibili con la specifica finitura e asciugando accuratamente la superficie dopo il lavaggio.
Se il componente è destinato a un ambiente particolarmente umido, salino o sottoposto a detergenti frequenti, le istruzioni di manutenzione dovrebbero essere definite già in fase di progettazione.
In caso di annerimento comparso dopo mesi di utilizzo, inoltre, prima di intervenire conviene capire quale sia la causa. Rimuovere la macchia senza identificare il fenomeno può semplicemente nascondere il problema per qualche tempo.
Per questo, quando una contestazione riguarda un componente in zama che ha cambiato aspetto, l’analisi deve partire da lega, superficie, trattamento e ambiente di utilizzo.
È il modo più efficace per capire se il problema nasce dal materiale, dalla finitura, dal processo oppure dalle condizioni a cui il prodotto è stato realmente sottoposto.
La zama, quindi, non va considerata un materiale che “si annerisce facilmente” in modo generico. I pressocolati di zinco hanno una buona resistenza alla corrosione in molti ambienti, ma la durata estetica del componente dipende dalla qualità della lega, dalla progettazione della superficie, dal trattamento scelto e dall’ambiente di esercizio.
Per chi deve garantire il prodotto nel tempo, è questo il punto decisivo: la finitura va progettata per l’ambiente in cui il componente vivrà, non soltanto per come deve apparire quando esce dalla fabbrica.